








Система подачи СОЖ на станке с ЧПУ: виды и как выбрать
Смазочно-охлаждающая жидкость (СОЖ) участвует в процессе резания не менее активно, чем шпиндель или инструмент: она отводит тепло из зоны контакта, смывает стружку, снижает трение и защищает поверхности станка от коррозии. При этом систему подачи СОЖ часто воспринимают как второстепенный узел и вспоминают о ней только когда падает стойкость инструмента, появляется задир на детали или срабатывает авария по перегреву. Ниже — разбор устройства системы, видов подачи и критериев выбора, чтобы конфигурировать её осознанно, а не по остаточному принципу.
- Зачем нужна система подачи СОЖ
- Из чего состоит система подачи
- Виды систем подачи СОЖ
- Контроль уровня и автоматизация подачи
- Выбор самой жидкости
- Как выбрать систему подачи под задачу
- Типичные ошибки эксплуатации
- Заключение
Зачем нужна система подачи СОЖ
У СОЖ в металлообработке три основных функции, и они не равнозначны для разных операций.
- Охлаждение. Жидкость отводит тепло от режущей кромки и заготовки, снижая термическую нагрузку на инструмент и предотвращая тепловое расширение детали, которое искажает размеры при точной обработке.
- Смазка. Уменьшает трение между инструментом, стружкой и деталью, что напрямую влияет на шероховатость поверхности и стойкость режущей кромки.
- Удаление стружки. Особенно критично при глубоком сверлении и обработке пластичных материалов — стружка не должна накапливаться в зоне резания и наматываться на инструмент.
Без адекватной подачи СОЖ инструмент изнашивается быстрее, растёт вероятность налипания материала на кромку (наростообразование), а на закалённых и труднообрабатываемых сплавах — риск термических трещин и локального перегрева, о котором подробнее рассказано в статье про перегрев станка с ЧПУ.
Из чего состоит система подачи
Типовая система подачи СОЖ на обрабатывающем центре или токарном станке с ЧПУ включает следующие узлы:
- Резервуар (бак) — накопитель жидкости с фильтрами грубой очистки, часто разделён на секции для отстаивания стружки и мелкой взвеси.
- Насос — создаёт давление и расход. На станках применяются шестерённые, центробежные и плунжерные насосы — последние используются для систем высокого давления.
- Магистрали и форсунки — подводят жидкость к зоне резания: наружный полив, подача через шпиндель, подача через каналы в инструменте.
- Фильтры — защищают форсунки и насос от абразивного износа частицами стружки; в системах высокого давления фильтрация особенно критична.
- Датчики уровня и давления — контролируют наличие жидкости в баке и корректность работы насоса, блокируя цикл при аварийном падении уровня.
- Система очистки — сепараторы, магнитные и ленточные транспортёры для удаления стружки, иногда — центрифуги для тонкой очистки в системах с рециркуляцией.
На станках с системой подачи высокого давления добавляются шпиндельные муфты-роторы для передачи жидкости во вращающийся инструмент и уплотнения, рассчитанные на рабочее давление магистрали — это отдельный узел, который требует регулярного обслуживания, как и сам шпиндель.
Виды систем подачи СОЖ
Схемы подачи различаются по давлению, точке подвода и назначению. Выбор конкретной схемы определяется материалом заготовки, глубиной резания и типом инструмента — подробнее о подборе фрез под задачу можно почитать в статье про выбор фрез для станков с ЧПУ.
- Наружный полив (flood cooling). Самая распространённая схема: жидкость подаётся форсунками снаружи, направленными на зону резания. Давление низкое — обычно до 3–6 бар, расход большой. Подходит для большинства фрезерных и токарных операций общего назначения.
- Подача через шпиндель (through-spindle coolant, TSC). Жидкость проходит по каналу внутри шпинделя и далее — через осевой канал инструмента прямо к режущей кромке. Давление выше, чем при поливе — от 10 до 70 бар в зависимости от исполнения. Эффективна при глубоком сверлении и обработке закрытых полостей, куда наружная форсунка «не достаёт».
- Подача высокого давления через инструмент (high-pressure coolant, HPC). Давление от 70 до 300 бар и выше. Тонкая струя жидкости подаётся непосредственно в зону стружкообразования, ломая стружку и эффективно охлаждая кромку. Применяется на труднообрабатываемых сплавах — нержавейке, титане, жаропрочных материалах, где обычная подача не успевает отводить тепло.
- Минимальная смазка (MQL, minimum quantity lubrication). Вместо обильной подачи жидкости распыляется мелкодисперсная смесь воздуха с минимальным количеством масла — миллилитры в час вместо литров в минуту. Снижает расход СОЖ и упрощает утилизацию, но ограничена по теплоотводу и подходит не для всех операций.
- Масляный туман (mist cooling). Похожа на MQL, но с более высоким расходом жидкости в виде аэрозоля. Используется реже из-за требований к вентиляции рабочей зоны.
| Схема подачи | Типовое давление | Основное применение |
|---|---|---|
| Наружный полив | до 3–6 бар | Фрезерование и токарная обработка общего назначения |
| Через шпиндель (TSC) | 10–70 бар | Глубокое сверление, обработка закрытых полостей |
| Высокое давление (HPC) | 70–300 бар и выше | Нержавейка, титан, жаропрочные сплавы |
| MQL | низкое, распыление воздухом | Лёгкие сплавы, операции с ограничением по загрязнению |
Для токарной обработки со сменными резцами схема подачи высокого давления реализуется через специализированные приводные блоки с внутренними каналами — они подводят жидкость непосредственно к режущей пластине или к квадратному сечению резца, минуя внешние форсунки.
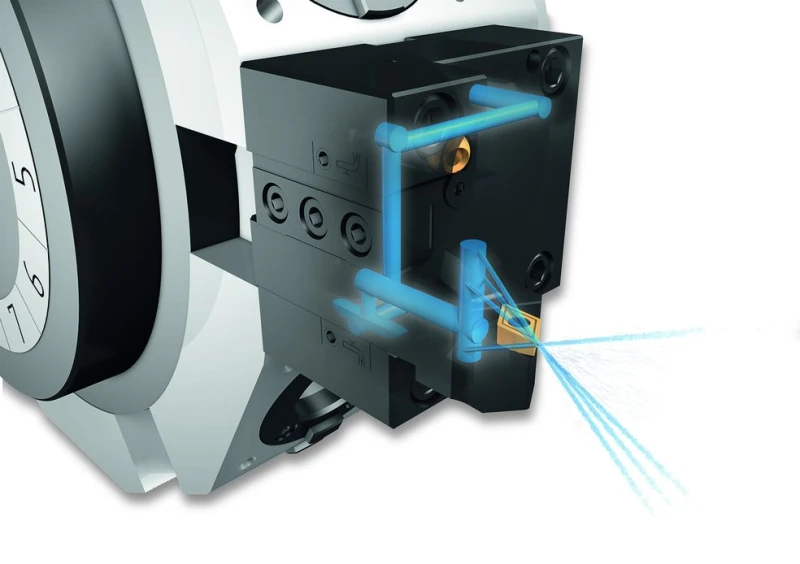
Блок с каналом подачи жидкости прямо к режущей кромке резца квадратного сечения — снижает температуру в зоне резания при обработке труднообрабатываемых материалов.
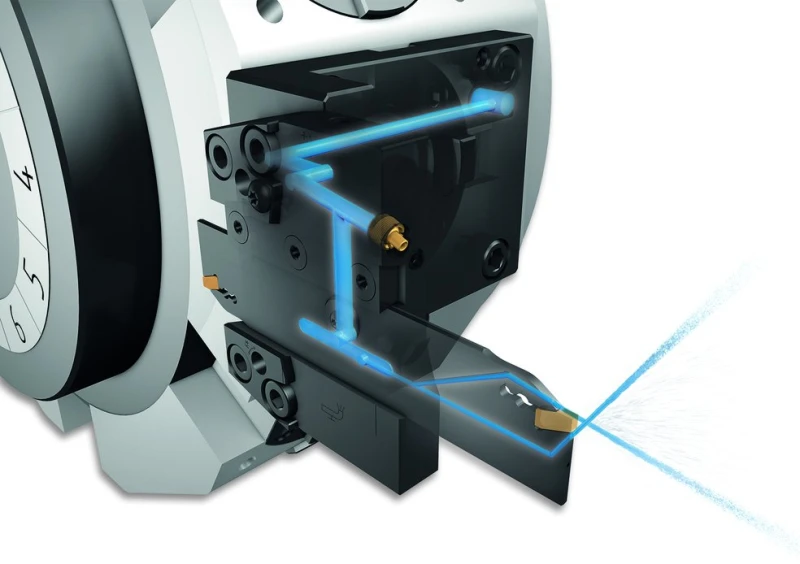
Аналогичное решение для державок с пластинчатым резцом — используется там, где геометрия оснастки не позволяет ставить квадратную державку.
Контроль уровня и автоматизация подачи
Современная система подачи СОЖ редко работает «по факту включения насоса» — управляющая программа станка учитывает состояние жидкости в баке и давление в магистрали, чтобы не допустить сухого хода насоса или срыва цикла на середине операции. Для этого применяются:
- Фотоэлектрические датчики уровня. Бесконтактно фиксируют границу жидкости через стенку резервуара или с помощью погружного зонда, выдают дискретный сигнал «уровень в норме / низкий уровень» в систему ЧПУ или ПЛК (программируемый логический контроллер).
- Датчики давления в магистрали. Контролируют, что насос реально создаёт нужное давление — особенно важно для систем высокого давления, где падение давления сразу отражается на качестве стружкоотвода.
- Реле контроля потока. Фиксируют факт прохождения жидкости через форсунку, что полезно при диагностике забитых каналов подачи в инструменте.
Отказ или загрязнение такого датчика — частая скрытая причина ложных остановов цикла, когда обработка прерывается «без видимой причины», хотя реальная проблема лежит на уровне контроля СОЖ, а не в самой траектории или приводах.
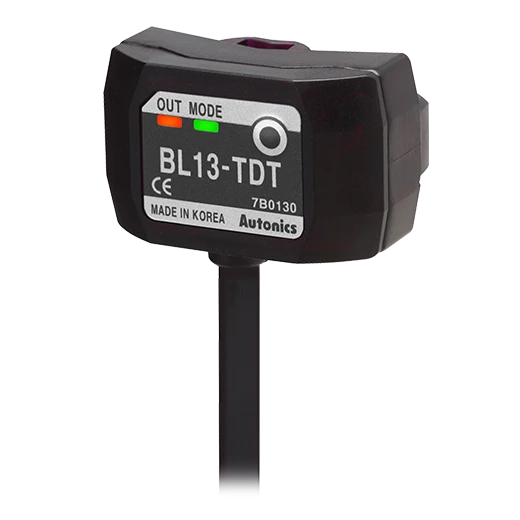
Бесконтактный датчик для контроля наличия и уровня СОЖ в баке станка — сигнализирует системе ЧПУ о критическом снижении уровня до сухого хода насоса.
Выбор самой жидкости
Схема подачи — только половина задачи, вторая половина — состав самой СОЖ. На практике для большинства универсальных операций фрезерования и точения применяются водосмешиваемые эмульсии на основе синтетических или полусинтетических концентратов: они дешевле масляных составов, лучше отводят тепло и проще утилизируются. Концентрацию рабочего раствора уточняйте по регламенту конкретного производителя жидкости и рекомендациям станкостроителя — универсального норматива «на все случаи» не существует, ориентировочный диапазон для универсальных эмульсий — 3–8 % концентрата в воде, но для конкретного материала и операции значение может отличаться.
При выборе жидкости для конкретного производства стоит учитывать:
- совместимость с материалом заготовки (для алюминия и цветных сплавов нужны составы без агрессивных присадок, вызывающих коррозию и пятна);
- совместимость с уплотнениями и лакокрасочным покрытием станка;
- стойкость к образованию пены при высоком давлении подачи;
- биостойкость — устойчивость к развитию бактерий и грибков в баке при длительной рециркуляции.
Расходники для системы подачи закупаются исходя из объёма бака станка и оборачиваемости — для одиночного станка удобнее канистра, для цеха с несколькими станками и общей магистралью — бочка.
Универсальная водосмешиваемая СОЖ в крупной таре — рационально для цехового объёма и станков с большим баком системы подачи.
Как выбрать систему подачи под задачу
Конфигурация системы подачи СОЖ определяется характером обработки, а не только желаемым бюджетом. Ориентируйтесь на следующую логику:
- Оцените материал заготовки. Для конструкционных сталей и алюминия обычно достаточно наружного полива. Для нержавейки, титана и жаропрочных сплавов потребуется подача высокого давления — иначе стойкость инструмента резко упадёт.
- Оцените глубину и тип операций. Глубокое сверление, нарезание резьбы в глухих отверстиях, обработка полостей закрытого профиля — задачи, где подача через шпиндель или через инструмент необходима принципиально, наружная форсунка просто не достаёт до зоны резания.
- Проверьте совместимость с оснасткой. Подача высокого давления через инструмент требует резцедержателей и патронов с внутренними каналами — если текущая оснастка их не поддерживает, модернизация системы подачи потребует замены и приводных блоков, и части инструментальной оснастки.
- Заложите ресурс насоса и фильтрации. Чем выше давление подачи, тем критичнее качество фильтрации — абразивная взвесь в системе высокого давления быстрее выводит из строя уплотнения и форсунки.
- Учтите требования к утилизации и экологии цеха. MQL и минимальная смазка снижают объём отработанной жидкости, но не всегда обеспечивают достаточный теплоотвод для тяжёлых режимов резания.
Если система подачи модернизируется на уже работающем станке, полезно заранее свериться с параметрами приводов и электрооборудования станка — иногда добавление насоса высокого давления требует пересмотра нагрузки на преобразователь частоты или отдельного силового ввода.
Типичные ошибки эксплуатации
- Игнорирование состояния фильтров. Забитый фильтр снижает давление в магистрали незаметно для оператора, пока не начнёт расти брак или не сработает авария по перегреву инструмента.
- Долив без контроля концентрации. Постоянное добавление воды без концентрата постепенно разбавляет эмульсию — жидкость теряет смазывающие и антикоррозионные свойства задолго до внешних признаков порчи.
- Работа с неисправным датчиком уровня. Если датчик залип в положении «уровень в норме», насос может уйти в сухой ход и выйти из строя — регулярная проверка датчика обходится дешевле замены насоса.
- Использование не той жидкости под давление. Не всякая эмульсия рассчитана на подачу высокого давления — при неправильном выборе состава возможно избыточное пенообразование, которое снижает эффективность охлаждения и забивает форсунки.
- Отсутствие регламента замены жидкости. Застоявшаяся СОЖ теряет биостойкость, начинает пахнуть и провоцирует коррозию узлов станка — периодичность замены уточняйте по руководству станка и рекомендациям поставщика жидкости.
FAQ: частые вопросы
Какое давление подачи СОЖ нужно для обычного фрезерования?
Для большинства операций общего назначения достаточно наружного полива с давлением до 3–6 бар, точные параметры уточняйте по руководству станка.
Когда нужна подача СОЖ высокого давления через инструмент?
При обработке нержавейки, титана и жаропрочных сплавов, а также при глубоком сверлении, где обычный полив не обеспечивает достаточного теплоотвода и стружкоотвода.
Как понять, что датчик уровня СОЖ вышел из строя?
Косвенный признак — ложные остановы цикла при визуально нормальном уровне жидкости в баке или, наоборот, продолжение работы насоса при фактически низком уровне. В обоих случаях датчик нужно проверить и при необходимости заменить.
Можно ли использовать одну и ту же СОЖ для всех операций?
Универсальные эмульсии подходят для большинства задач, но для подачи высокого давления, обработки цветных сплавов или операций с повышенными требованиями к чистоте нужен состав, совместимый именно с этой схемой подачи и материалом заготовки.
Как часто нужно менять СОЖ в баке станка?
Периодичность зависит от интенсивности работы станка и состава жидкости, ориентируйтесь на рекомендации производителя СОЖ и признаки порчи — запах, расслоение, потерю прозрачности.
Заключение
Система подачи СОЖ — не разовая настройка «включил и забыл», а узел, требующий такого же внимания, как приводы или измерительные системы станка: от корректно подобранной схемы подачи и состава жидкости напрямую зависит стойкость инструмента, качество поверхности и время безотказной работы насоса.
Если нужно подобрать конкретную конфигурацию подачи СОЖ, приводные блоки с внутренним каналом высокого давления или датчики контроля уровня под ваш станок — специалисты ООО «Эффективное производство» помогут рассчитать параметры системы и подобрать совместимые компоненты.
Связанные материалы
Читайте также

Струбцины — специальные зажимные конструкции для надежной фиксации заготовки на сварочно-сборочном или столярном столах. Расскажем об особенностях самых распространенных видов струбцин, а также их недостатках и преимуществах.