








SINO: обзор устройств цифровой индикации и энкодеров
При модернизации токарных, фрезерных и шлифовальных станков без ЧПУ или с изношенной системой позиционирования часто встаёт вопрос: ставить полноценную стойку с числовым программным управлением или ограничиться устройством цифровой индикации (УЦИ) — прибором, который показывает координаты перемещения инструмента по показаниям линейных или угловых датчиков, но не управляет приводами. Тайваньский производитель SINO много лет специализируется именно на связке «УЦИ + линейный энкодер» как на бюджетной и надёжной альтернативе полной модернизации. В статье разбираем, из чего состоит линейка SINO, чем отличаются модели датчиков серии KA, и на что смотреть при подборе комплекта под конкретный станок.
- Что такое УЦИ и почему SINO — распространённый выбор
- Линейка устройств цифровой индикации SINO
- Оптические линейные энкодеры SINO серии KA
- Угловые датчики и совместимость с УЦИ
- Как выбрать комплект УЦИ и датчиков под станок
- Монтаж и типичные ошибки эксплуатации
- Заключение
Что такое УЦИ и почему SINO — распространённый выбор
Устройство цифровой индикации (УЦИ) — это отдельный электронный блок с дисплеем, который принимает сигналы от линейных или угловых датчиков положения и выводит на экран текущие координаты рабочего органа станка: по осям X, Y, Z, а на некоторых моделях — и по дополнительным осям или углу поворота. В отличие от полноценной системы ЧПУ, УЦИ не управляет приводами и не читает G-код — оператор по-прежнему перемещает суппорт или стол вручную маховиками, но видит точные цифры вместо делений на лимбе. Это удешевляет и упрощает модернизацию универсальных станков, где автоматизация экономически не оправдана, но точность позиционирования критична.
SINO производит полный комплект для такой модернизации: сами блоки индикации, оптические линейные энкодеры серии KA, магнитные линейки и комплектующие для монтажа. Подробнее о принципе работы подобных приборов и логике выбора между вариантами читайте в статье «Что такое УЦИ — устройство цифровой индикации». Все компоненты SINO подобраны так, чтобы работать друг с другом без дополнительных преобразователей интерфейса, что упрощает закупку и снижает риск ошибки при подборе.
Линейка устройств цифровой индикации SINO
Блоки индикации SINO различаются числом осей, размером и типом дисплея, набором функций обработки координат — компенсация люфта, работа с наклонными плоскостями, функции измерения диаметра для токарных станков. Общая логика выбора модели такая:
- Двухосевые модели — базовый вариант для токарных станков, где контролируются продольное и поперечное перемещение суппорта.
- Трёх- и четырёхосевые модели — для фрезерных и расточных станков, где нужно отслеживать положение по трём координатам плюс, например, угол поворота стола.
- Модели с расширенной обработкой сигнала — поддерживают вход как от оптических (TTL/RS-422), так и от магнитных датчиков, что удобно при смешанном комплекте на старом станке.
Все блоки SINO рассчитаны на подключение фирменных датчиков линейных перемещений серии KA, но принимают сигнал и от совместимых по интерфейсу энкодеров сторонних производителей — это стоит уточнять по паспорту конкретной модели УЦИ и датчика перед закупкой, чтобы не столкнуться с несовпадением уровней сигнала или разъёмов. Подобрать нужную конфигурацию датчиков для комплекта можно в разделе устройств цифровой индикации каталога.
Оптические линейные энкодеры SINO серии KA
Линейка KA — оптические линейные датчики (энкодеры), которые монтируются вдоль оси перемещения станка и передают в УЦИ импульсный сигнал, пропорциональный пройденному пути. Внутри такого датчика — стеклянная или металлическая шкала с нанесённой штриховой решёткой, считывающая головка на светодиодах и фотоприёмниках, а также интерполирующая электроника, которая повышает итоговое разрешение сверх шага самой решётки. Модели различаются в первую очередь диапазоном измерения — то есть максимальной длиной перемещения, которую может отследить датчик, а также классом защиты корпуса от стружки и СОЖ (смазочно-охлаждающей жидкости).
| Модель | Типовая область применения | Особенность серии |
|---|---|---|
| KA200 | Малые и средние токарные, настольные фрезерные станки | Компактный корпус, короткие и средние диапазоны измерения |
| KA500 | Универсальные фрезерные и токарные станки среднего размера | Усиленное уплотнение корпуса, средние диапазоны |
| KA600 | Станки с повышенным загрязнением рабочей зоны | Дополнительная защита считывающей головки от стружки и пыли |
| KA800 | Крупногабаритные станки, длинные оси перемещения | Максимальные диапазоны измерения в линейке |
Точные значения разрешения, диапазона измерения и класса защиты IP для каждой модели указаны в паспорте на изделие — уточняйте по документации станка и датчика перед заказом, поскольку в пределах серии производитель предлагает несколько исполнений по длине.
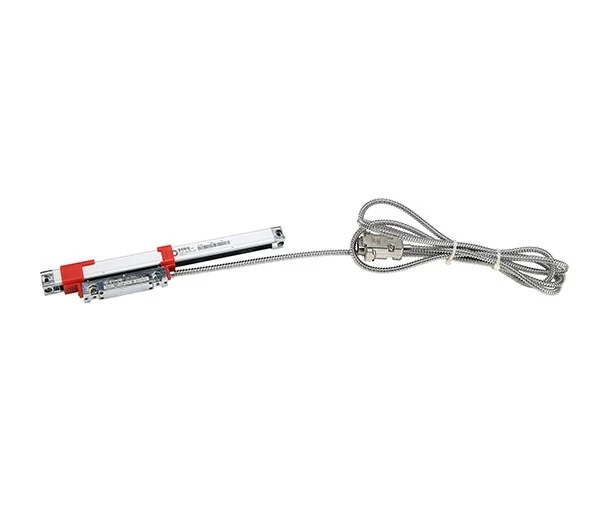
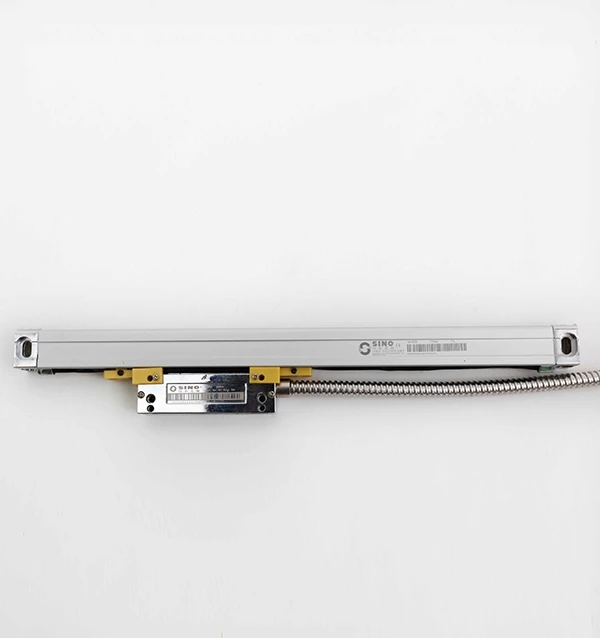
Компактный оптический линейный датчик для модернизации небольших токарных и фрезерных станков в связке с УЦИ SINO.
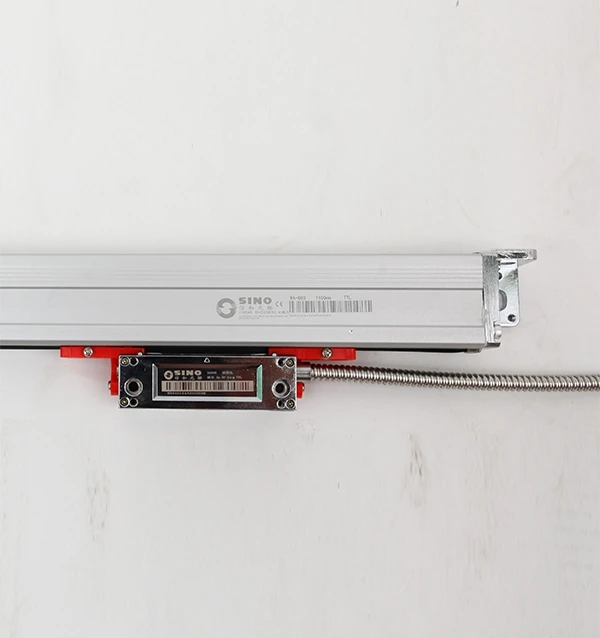
Датчик среднего диапазона с усиленным уплотнением для универсальных станков в цеховых условиях.
Вариант с дополнительной защитой считывающей головки — подходит для станков с интенсивным образованием стружки и пыли.
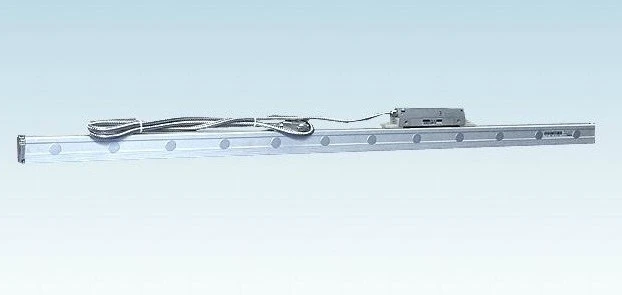
Датчик максимального в линейке диапазона измерения — для длинных осей крупногабаритных станков.
Принцип действия таких датчиков и разница между инкрементальным и абсолютным отсчётом координат подробно разобраны в статье «Что такое линейный энкодер». Если станок требует одновременно и линейного контроля перемещения стола, и углового — например, для делительной головки или поворотного стола, — стоит заранее свериться со списком совместимых интерфейсов конкретной модели УЦИ.
Угловые датчики и совместимость с УЦИ
Помимо линейных перемещений, часть станков требует контроля угла поворота — делительных столов, поворотных осей фрезерных обрабатывающих центров, оптических и координатно-измерительных машин. Для таких задач применяют угловые энкодеры (иногда их называют круговыми преобразователями положения), которые устанавливаются на вал или центрируются на поворотную ось. Если блок индикации SINO поддерживает вход по интерфейсу TTL или RS-422, к нему в принципе можно подключить и угловой датчик другого производителя — важно, чтобы совпадали электрические уровни сигнала, тип выходного каскада и разъём, либо использовать переходной кабель.
В качестве примеров угловых датчиков, которые встречаются в связке с системами индикации на модернизированных станках, можно привести преобразователь угловых перемещений отечественного производства и датчики линейки RCN от Heidenhain — они различаются классом точности, максимальной частотой вращения и типом интерфейса, поэтому подбор всегда делают под конкретную задачу и электронику станка.
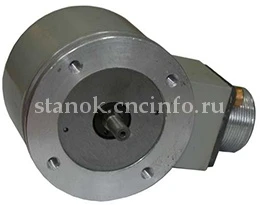
Круговой датчик для контроля угла поворота на делительных столах и поворотных осях — используется как дополнение к линейным датчикам в комплексной системе индикации.
Полный список типов датчиков угловых и линейных перемещений, применяемых на станках с ЧПУ и универсальном оборудовании, приведён в статье «Датчики линейных перемещений», а разница между круговыми энкодерами и рэзолверами разобрана отдельно.
Как выбрать комплект УЦИ и датчиков под станок
Подбор комплекта SINO сводится к нескольким проверяемым параметрам:
- Число осей станка — определяет минимальное число входов на блоке индикации: для токарного станка обычно достаточно двух осей, для фрезерного — трёх и более.
- Максимальный ход по каждой оси — от него зависит требуемый диапазон измерения датчика; запас по длине обычно берут с небольшим избытком относительно фактического хода механизма.
- Условия эксплуатации — при обильном образовании стружки и активном охлаждении СОЖ выбирают модели с повышенной степенью защиты корпуса и герметизацией считывающей головки.
- Интерфейс сигнала — совместимость выходного каскада датчика с входом УЦИ (TTL, RS-422 и подобные), чтобы не потребовался дополнительный преобразователь.
- Способ монтажа — наличие места под кронштейны крепления линейки и считывающей головки вдоль направляющей, без пересечения с зоной обслуживания или сменой инструмента.
Разницу между инкрементальным и абсолютным энкодером, которая тоже влияет на выбор конкретной модели датчика, стоит уточнить заранее — она разобрана в материале «Инкрементальный или линейный энкодер: что выбрать». Если станок уже оснащён датчиками другого производителя и требуется только заменить блок индикации либо добавить ось, стоит свериться с полным перечнем совместимых интерфейсов конкретной модели УЦИ в разделе энкодеров каталога.
Монтаж и типичные ошибки эксплуатации
Большая часть отказов оптических линейных датчиков на модернизированных станках связана не с электроникой, а с ошибками монтажа и обслуживания:
- Несоблюдение параллельности линейки направлению движения — вызывает механическое напряжение считывающей головки и ускоренный износ уплотнений.
- Попадание СОЖ и стружки в зону уплотнения из-за отсутствия защитного кожуха или его повреждения.
- Излишнее натяжение или перекос кабеля датчика при перемещении подвижного узла на большой ход.
- Отсутствие плановой очистки шкалы и считывающей головки от пыли и масляного налёта, что приводит к сбоям отсчёта и «дребезгу» показаний на дисплее УЦИ.
Регулярный визуальный осмотр состояния линейки, кабельных вводов и уплотнений в рамках планового технического обслуживания станка снижает риск незапланированного простоя из-за выхода датчика из строя гораздо эффективнее, чем ремонт по факту отказа.
FAQ: частые вопросы
Чем УЦИ отличается от полноценной системы ЧПУ?
УЦИ только отображает координаты положения инструмента по сигналам датчиков, а перемещение оператор выполняет вручную маховиками. Система ЧПУ дополнительно управляет приводами по программе.
Можно ли подключить к УЦИ SINO датчик другого производителя?
Технически да, если совпадают интерфейс сигнала и тип разъёма, либо используется переходной кабель. Совместимость нужно проверять по паспортам обоих устройств.
Как выбрать нужную модель датчика серии KA?
Ориентируйтесь на фактический ход оси станка с небольшим запасом по диапазону измерения и на условия эксплуатации — уровень загрязнения стружкой и СОЖ в зоне монтажа.
Что чаще всего выходит из строя в линейных датчиках при эксплуатации?
Чаще всего проблема не в электронике, а в уплотнениях и монтаже — перекос линейки, попадание стружки или СОЖ через повреждённый кожух, износ кабеля при частых перемещениях.
Нужна ли специальная подготовка станка перед установкой УЦИ SINO?
Да, требуется место под кронштейны крепления линейки вдоль направляющей без пересечения с зоной обслуживания, а также прокладка кабеля до блока индикации с учётом хода подвижного узла.
Заключение
Комплект УЦИ и линейных датчиков SINO — рабочий вариант модернизации универсальных станков там, где полноценная система ЧПУ экономически не оправдана, а точность позиционирования по лимбам уже не устраивает производство. Разница между моделями серии KA в первую очередь в диапазоне измерения и степени защиты корпуса, а не в принципе работы, поэтому подбор всегда начинают с параметров конкретного станка — числа осей, хода и условий эксплуатации.
Если нужно подобрать конкретную модель УЦИ или датчика под станок, проверить совместимость интерфейсов или организовать монтаж и настройку комплекта — обратитесь к специалистам ООО «Эффективное производство»: поможем с подбором по паспортным данным станка и подготовим комплект под конкретную задачу модернизации.
Связанные материалы
Читайте также