








Renishaw NC4 vs Blum TC50/TC60: как выбрать щуп настройки инструмента
Настройка длины и диаметра инструмента вручную по щупу или на глаз занимает время наладчика и оставляет место для ошибки оператора. На обрабатывающих центрах эту функцию берёт на себя автоматическая система контроля инструмента — щуп, который измеряет геометрию фрезы или резца прямо в рабочей зоне и передаёт данные в стойку ЧПУ. Два наиболее распространённых решения на рынке — лазерная система Renishaw NC4 и индукционные щупы Blum TC50/TC60. Внешне обе решают одну задачу, но построены на разных физических принципах, и от этого зависит, какому производству какая система подойдёт лучше. В этом руководстве разбираем устройство обеих систем, сравниваем характеристики и даём критерии выбора.
- Зачем нужен щуп настройки инструмента
- Два принципа измерения: лазер и индукция
- Renishaw NC4: устройство и особенности
- Blum TC50/TC60: устройство и особенности
- Сравнение NC4 и TC50/TC60
- Как выбрать систему под свой станок
- Типичные ошибки эксплуатации
- Заключение
Зачем нужен щуп настройки инструмента
Система контроля инструмента (в англоязычной документации — Tool Setting System) устанавливается в рабочей зоне обрабатывающего центра и решает три задачи. Первая — измерение фактической длины и диаметра инструмента после установки в шпиндель или смены в револьверной головке ATC (Automatic Tool Changer, устройство автоматической смены инструмента). Вторая — контроль поломки: система проверяет, цела ли режущая кромка после операции, до того как брак попадёт на следующую позицию обработки. Третья — компенсация теплового удлинения шпинделя и износа инструмента в ходе длительной серии деталей.
Без такой системы наладчик измеряет инструмент вне станка или по щупу с ручным вводом коррекции — это увеличивает время простоя при частой смене инструмента и не защищает от поломки инструмента в середине программы. Автоматический щуп встраивается в цикл обработки и вызывается макрокомандой из управляющей программы, поэтому измерение занимает секунды и не требует остановки станка оператором.
Два принципа измерения: лазер и индукция
На рынке закрепились два конкурирующих подхода.
- Лазерный (бесконтактный) метод. Инструмент вращается и пересекает узкий лазерный луч между излучателем и приёмником. Момент прерывания луча фиксируется с высоким разрешением, что позволяет измерить длину, диаметр и количество зубьев без физического контакта с кромкой. К этому классу относится Renishaw NC4.
- Индукционный (контактный) метод. Вращающийся инструмент касается измерительного наконечника, деформация которого регистрируется индукционными датчиками с очень малым временем срабатывания. Контакт происходит на высоких оборотах шпинделя, что сокращает цикл измерения. По этому принципу построены Blum TC50 и TC60.
Оба метода дают точность в единицах микрометров, но по-разному ведут себя на загрязнённом инструменте, при высоких оборотах и в условиях интенсивной подачи СОЖ (смазочно-охлаждающей жидкости). Разница в физике измерения — ключ к пониманию, почему для одного и того же станка выбирают то одну, то другую систему.

Линейка контактных и оптических датчиков Renishaw для контроля детали и инструмента, применяется как дополнение или альтернатива системе NC4 на станках без встроенной лазерной пары.
Renishaw NC4: устройство и особенности
NC4 — лазерная система измерения и контроля инструмента, состоящая из излучателя и приёмника, между которыми формируется тонкий лазерный луч. Инструмент проходит через зону измерения на рабочей скорости вращения шпинделя, и система фиксирует момент прерывания луча кромкой каждого зуба. Из этого рассчитываются длина, радиус, число рабочих зубьев и факт поломки инструмента.
Ключевая особенность NC4 — бесконтактность измерения. Это исключает механический износ измерительного наконечника и позволяет работать с хрупкими и мелкими инструментами — например, микрофрезами и свёрлами малого диаметра, — для которых контактный щуп мог бы дать погрешность из-за деформации кромки при касании.
Передача сигнала между парой излучатель-приёмник и стойкой ЧПУ выполняется по проводному или инфракрасному радиоканалу в зависимости от исполнения. Для работы NC4 требуется чистая оптическая трасса — устойчивое загрязнение линз охлаждающей жидкостью или стружкой снижает точность срабатывания, поэтому система комплектуется обдувом линз сжатым воздухом.
Программная часть NC4 реализуется через макросы, адаптированные под конкретную стойку ЧПУ — Fanuc, Siemens, Haas и другие. Комплект поставки часто включает готовое программное обеспечение с макрокомандами измерения и калибровки под тип управления станком.
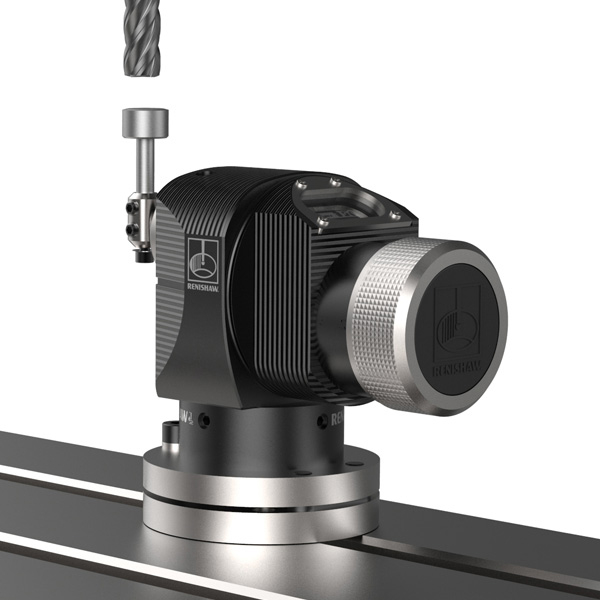
Набор макросов для интеграции измерительного цикла Renishaw в стойку Fanuc — используется как при контактной, так и при лазерной настройке инструмента.
Blum TC50/TC60: устройство и особенности
TC50 и TC60 — индукционные щупы Blum, построенные на технологии TC (Tool Control), при которой вращающийся инструмент касается измерительного наконечника, а деформация фиксируется индукционным датчиком с временем срабатывания в диапазоне микросекунд. Измерение выполняется на реальных оборотах шпинделя без остановки вращения, что заметно сокращает цикл измерения по сравнению со схемами, требующими снижения оборотов до контакта.
TC50 рассчитан на станки среднего типоразмера и типовой диапазон диаметров инструмента, TC60 — на более крупные обрабатывающие центры с увеличенным ходом осей и более тяжёлым инструментом. Разница между моделями — в габаритах корпуса, диапазоне измерения и допустимой нагрузке на измерительный наконечник, а не в принципе работы.
Контактный принцип делает TC50/TC60 менее чувствительными к загрязнению зоны измерения охлаждающей жидкостью и стружкой по сравнению с оптическими системами — прямой физический контакт срабатывает надёжно даже при наличии плёнки СОЖ на поверхности зуба. Обратная сторона — механический контакт создаёт нагрузку на измерительный наконечник и сам инструмент, что критично учитывать при работе с особо тонкими и хрупкими фрезами.
Для сравнения по классу задач полезно посмотреть и на щупы линейки Blum ZX-Speed — это измерительные щупы того же производителя для контроля детали и привязки нулевой точки, применяемые в паре с системой контроля инструмента в рамках единого цикла наладки.
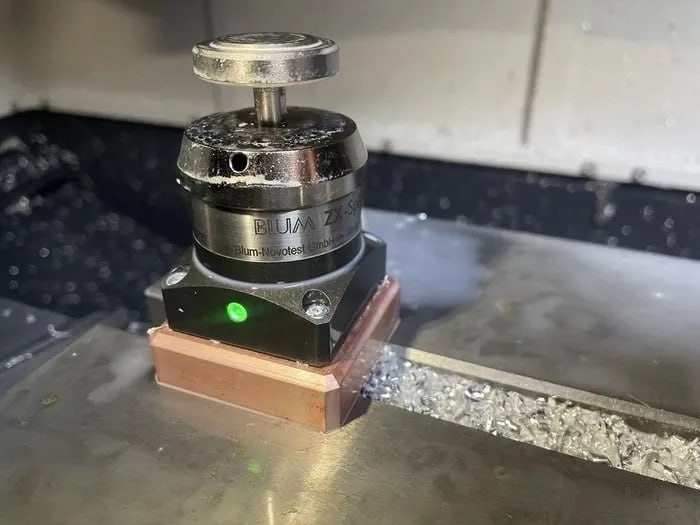
Радиоканальный щуп Blum для контроля детали, дополняет систему контроля инструмента TC50/TC60 в едином цикле наладки станка.
Сравнение NC4 и TC50/TC60
Прямое сопоставление удобно свести в таблицу — она не заменяет расчёт под конкретный станок, но задаёт отправную точку для выбора.
| Параметр | Renishaw NC4 | Blum TC50/TC60 |
|---|---|---|
| Принцип измерения | Лазерный, бесконтактный | Индукционный, контактный |
| Износ измерительного элемента | Отсутствует (нет механического контакта) | Наконечник подвержен постепенному износу |
| Чувствительность к СОЖ и стружке на линзах/наконечнике | Высокая — требуется обдув оптики | Ниже — контакт срабатывает даже через плёнку СОЖ |
| Работа с хрупким/тонким инструментом | Предпочтительна — нет нагрузки на кромку | Требует настройки усилия контакта |
| Типоразмер станка | Универсальный, от малых до крупных ОЦ | TC50 — средние, TC60 — крупные ОЦ |
| Интеграция со стойкой ЧПУ | Готовые макросы под Fanuc, Siemens, Haas и др. | Готовые макросы под основные стойки |
Точные метрологические характеристики — время цикла измерения, повторяемость и диапазон рабочих оборотов — приводятся в паспортах на конкретное исполнение; уточняйте по документации на модель и по руководству станка, поскольку значения зависят от исполнения (проводное/радио/ИК) и версии электроники.
Как выбрать систему под свой станок
Выбор между лазерной и контактной схемой определяется не абстрактным превосходством одной технологии, а сочетанием условий эксплуатации конкретного станка.
- Тип обрабатываемого инструмента. Если в парке преобладают микрофрезы, гравировальные резцы и инструмент малого диаметра, предпочтительна бесконтактная схема — она не создаёт механической нагрузки на кромку.
- Интенсивность подачи СОЖ. При обильном поливе и высоком образовании тумана оптическая трасса лазерной системы требует более частой очистки и обдува; контактная система в таких условиях стабильнее.
- Габариты станка и хода осей. Для крупных обрабатывающих центров с тяжёлым инструментом важно подобрать модель по диапазону — например, TC60 против TC50 отличаются именно допустимой массой и диаметром инструмента.
- Совместимость со стойкой ЧПУ. Уточните наличие готового программного обеспечения и макросов под вашу систему управления — это сокращает время внедрения и снижает риск ошибок в цикле измерения.
- Уже установленная измерительная система на детали. Если на станке уже работает щуп контроля детали одного производителя, логично рассмотреть систему контроля инструмента того же бренда — единый протокол связи и общее программное обеспечение упрощают обслуживание.
Для крупногабаритных операций и жёсткой фиксации заготовки полезно также предусмотреть подходящую оснастку — например, зажимные приспособления и модульные тиски, которые обеспечивают стабильное базирование детали в одном цикле с автоматическим контролем инструмента. Подбор самого режущего инструмента также стоит согласовать с чувствительностью выбранной системы измерения — острая мелкоразмерная фреза требует бесконтактного контроля точнее, чем крупный корпусной инструмент.
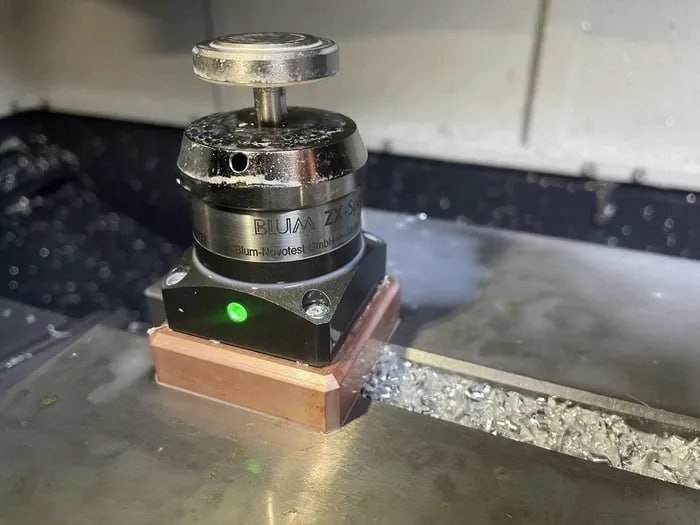
Инфракрасный щуп Blum для контроля детали — вариант передачи сигнала для станков, где радиоканал ограничен металлическим экраном кожуха.
Типичные ошибки эксплуатации
Обе системы надёжны при соблюдении регламента, но на практике встречаются одни и те же ошибки, приводящие к сбоям измерительного цикла и ложным авариям.
- Отсутствие обдува оптики у лазерных систем. Загрязнённая линза даёт нестабильное срабатывание или ложное прерывание луча — система фиксирует «поломку» исправного инструмента.
- Игнорирование износа наконечника у контактных щупов. Со временем контактная поверхность вырабатывается, что смещает точку срабатывания и вносит систематическую погрешность в результат измерения.
- Превышение рекомендуемых оборотов при измерении. И лазерная, и контактная схема рассчитаны на определённый диапазон скорости вращения инструмента в момент измерения — превышение снижает точность или приводит к сбою цикла.
- Пропуск калибровки после ремонта или перестановки станка. Любое смещение излучателя/приёмника или измерительной головки требует повторной калибровки нулевой точки системы — без неё коррекции на инструмент будут заведомо неверными.
- Использование щупа не по назначению. Попытка контролировать деталь щупом, предназначенным только для инструмента (и наоборот), даёт корректные по форме, но физически неверные результаты — конструктивно эти щупы рассчитаны на разные усилия и геометрию.
Для диагностики нештатного поведения измерительных систем полезно ориентироваться на общие принципы, изложенные в материале про контактные измерительные системы — логика поиска неисправности во многом схожа для щупов детали и щупов инструмента.
FAQ: частые вопросы
Чем принципиально отличается измерение NC4 от TC50/TC60?
NC4 измеряет инструмент лазерным лучом без физического контакта, а TC50/TC60 — прямым касанием вращающегося инструмента к индукционному наконечнику. Разная физика измерения определяет чувствительность к загрязнению и нагрузку на кромку инструмента.
Можно ли использовать NC4 и TC50/TC60 на одном станке одновременно?
Конструктивно это возможно, если позволяет компоновка рабочей зоны и стойка ЧПУ поддерживает оба протокола, но на практике это редкая конфигурация из-за дублирования функций и усложнения программного обеспечения.
Как часто нужно калибровать систему контроля инструмента?
Калибровку выполняют после установки, ремонта, перестановки станка и при плановом ТО; точный интервал уточняйте по руководству станка и паспорту на конкретную модель щупа.
Подходит ли контактный щуп для микрофрез малого диаметра?
Технически да, но контакт создаёт нагрузку на хрупкую кромку, поэтому для очень тонкого инструмента чаще выбирают бесконтактную лазерную схему.
TC50 и TC60 — это разные технологии или просто разные размеры?
Это одна и та же технология индукционного контроля Tool Control, различие — в типоразмере, диапазоне измерения и допустимой нагрузке под более крупные обрабатывающие центры у TC60.
Заключение
NC4 и TC50/TC60 — не взаимозаменяемые «аналоги», а решения, оптимизированные под разные условия эксплуатации. Лазерная бесконтактная схема Renishaw предпочтительна там, где важна работа с тонким и хрупким инструментом без риска механической нагрузки на кромку. Индукционные контактные щупы Blum устойчивее к загрязнению СОЖ и стружкой и хорошо подходят для интенсивной работы с корпусным инструментом на средних и крупных обрабатывающих центрах.
Если нужно подобрать конкретную модель под ваш станок, стойку ЧПУ и тип обрабатываемого инструмента, специалисты ООО «Эффективное производство» подберут комплектацию, программное обеспечение и совместимую оснастку под вашу задачу.
Связанные материалы
Читайте также