








Автоколлиматор для станков с ЧПУ: что измеряет и когда нужен
Геометрическая точность станка с ЧПУ складывается не только из линейных размеров, но и из угловых отклонений — скручивания направляющих, непараллельности осей, отклонения от плоскостности стола. Штангенциркулем и даже лазерным интерферометром такие погрешности не увидеть: нужен прибор, измеряющий именно углы с разрешением в угловые секунды. Таким прибором служит автоколлиматор — оптико-электронный инструмент, который применяют при приёмке нового оборудования, после капитального ремонта и в рамках плановой поверки. В статье разбираем принцип его работы, виды, методику измерений и типичные ошибки при эксплуатации.
- Принцип работы автоколлиматора
- Что именно измеряет автоколлиматор на станке
- Виды автоколлиматоров и их отличия
- Когда автоколлиматор действительно нужен
- Как выбрать автоколлиматор для задачи
- Методика измерения: как проходит проверка
- Типичные ошибки при измерениях
Принцип работы автоколлиматора
Автоколлиматор — это оптический прибор, который проецирует параллельный пучок света (обычно от лазерного или светодиодного источника) на плоское зеркало, установленное на измеряемом объекте — столе, каретке, направляющей. Отражённый луч возвращается в прибор, и по смещению отражённого изображения относительно исходного вычисляется угол наклона зеркала.
Ключевая особенность метода — независимость результата от расстояния до зеркала в разумных пределах: автоколлиматор измеряет именно угол, а не линейное смещение, поэтому пригоден для контроля протяжённых направляющих без потери точности на длине. Современные электронные модели переводят угловое отклонение в цифровой сигнал и передают его на компьютер или контроллер в реальном времени, что удобно при построении графика отклонений вдоль всей оси.
Разрешение промышленных автоколлиматоров обычно лежит в диапазоне от десятых долей до единиц угловых секунд — уточняйте по паспорту конкретной модели, поскольку разброс между визуальными и цифровыми приборами значителен.
Что именно измеряет автоколлиматор на станке
На станках с ЧПУ автоколлиматор применяют для контроля тех параметров геометрии, которые определяют точность позиционирования и качество обработки поверхности:
- Прямолинейность направляющих — отклонение траектории каретки от идеальной прямой в вертикальной и горизонтальной плоскостях.
- Плоскостность стола или станины — совокупность угловых отклонений по сетке контрольных точек, из которых строится карта неровностей поверхности.
- Перпендикулярность осей — угол между направляющими X и Y, X и Z и так далее, критичный для геометрии обрабатываемых пазов и отверстий.
- Скручивание (твист) направляющих — угловое отклонение оси вращения каретки вокруг направления движения, которое сложно выявить другими методами.
- Параллельность шпинделя и стола — важный параметр для фрезерных и расточных станков, влияющий на плоскостность фрезеруемых поверхностей.
Эти же данные используются при расчёте компенсационных таблиц системы ЧПУ и при подготовке отчёта для системы автоматической коррекции геометрии, если она поддерживается стойкой — подробнее о том, как компенсируется люфт и геометрические погрешности ходового винта, можно прочитать в статье про диагностику и компенсацию люфта ШВП.
Виды автоколлиматоров и их отличия
По конструкции и способу считывания результата автоколлиматоры делят на три группы.
- Визуальные — оператор считывает угол по шкале окуляра. Дёшевы, но зависят от квалификации и утомляемости оператора, применяются всё реже.
- Электронные — угол определяется фотоприёмной матрицей, результат выводится на дисплей или передаётся в ПО для построения графика. Основной инструмент современных метрологических лабораторий и сервисных служб.
- Лазерные многофункциональные системы — совмещают функции автоколлиматора, интерферометра и измерителя прямолинейности в одном модуле с ПО, автоматически строящем протокол по нескольким осям одновременно. Пример такого комплексного подхода — лазерный трекер Etalon LaserTracer NG, который решает похожие задачи калибровки геометрии станков и координатно-измерительных машин, но по другому принципу — через трассировку положения отражателя в пространстве.
Автоколлиматор часто путают с другими приборами геометрического контроля, хотя задачи у них разные:
| Прибор | Что измеряет | Типичное применение |
|---|---|---|
| Автоколлиматор | Угловые отклонения (прямолинейность, плоскостность, твист) | Приёмка станков, поверка направляющих |
| Лазерный интерферометр | Линейное позиционирование по осям | Точность отработки перемещений ЧПУ |
| Ballbar-система | Круговая интерполяция, люфты, перпендикулярность осей | Экспресс-диагностика после ремонта |
| Электронный уровень | Наклон относительно горизонта | Первичная установка станка на фундамент |
На практике эти приборы дополняют друг друга: например, обзор возможностей Renishaw QC20-W Ballbar и статья про лазерный интерферометр Renishaw XL80 показывают, как линейные и круговые измерения закрывают часть задач, которые автоколлиматор не решает в принципе — он не измеряет линейное позиционирование, только угол.

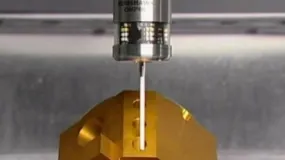
Оптическая измерительная система, применяемая совместно с угловым и линейным контролем геометрии — как дополнение к данным автоколлиматора при построении полной карты точности станка.
Когда автоколлиматор действительно нужен
На практике потребность в автоколлиматоре возникает не при каждом ТО, а в конкретных ситуациях:
- Приёмка нового или капитально отремонтированного станка — проверка геометрии направляющих по паспортным допускам перед подписанием акта.
- После переезда или монтажа на новом фундаменте — просадка основания даже на десятые доли миллиметра меняет плоскостность станины.
- После замены или шабрения направляющих — контроль качества выполненных работ.
- При появлении систематической волнистости на обработанной поверхности, которую не объясняют ни люфт ШВП, ни биение шпинделя — диагностика шпинделя в таком случае может ничего не показать, а причина окажется именно в геометрии направляющих.
- В рамках плановой метрологической поверки станков ответственного назначения — координатно-расточных, шлифовальных, измерительных.
Если же проблема укладывается в рамки обычного люфта или ошибки позиционирования по одной оси, для диагностики зачастую достаточно ballbar-теста или контроля датчиков линейных перемещений — автоколлиматор в этом случае избыточен по стоимости и трудозатратам.
Как выбрать автоколлиматор для задачи
При подборе прибора для сервисной службы или метрологической лаборатории стоит обращать внимание на следующие параметры.
- Диапазон измеряемых углов — должен перекрывать реальные отклонения направляющих на станках вашего парка, включая изношенное оборудование.
- Разрешение и повторяемость — для приёмочного контроля требуется более высокая точность, чем для экспресс-диагностики.
- Наличие программного обеспечения с автоматическим построением графиков прямолинейности и плоскостности — экономит время при протоколировании.
- Совместимость с зеркалами и оснасткой
- Возможность интеграции с другими измерительными системами — например, с датчиками линейных перемещений или системой ЧПУ для автоматической коррекции таблиц компенсации, о которых рассказано в статье про датчики линейных перемещений.
Для предприятий, где геометрический контроль нужен нерегулярно, часто выгоднее привлекать сторонний сервис с собственным парком поверенных приборов, чем содержать автоколлиматор на балансе — особенно с учётом требований к периодической калибровке самого прибора.
Комплекс для бесконтактного контроля длины и диаметра инструмента в рабочей зоне — дополняет геометрическую поверку станка данными о фактическом состоянии режущего инструмента.
Методика измерения: как проходит проверка
Типовая последовательность контроля прямолинейности направляющей автоколлиматором выглядит так:
- Прибор устанавливают на неподвижном основании станка, соосно с проверяемой направляющей.
- На каретку или стол крепят плоское зеркало (рефлектор), перпендикулярное оси измерения.
- Каретку перемещают по направляющей в контрольные точки с заданным шагом — обычно от 50 до 200 мм, шаг уточняют по методике поверки конкретного станка.
- В каждой точке фиксируют угловое отклонение отражённого луча.
- По массиву угловых значений программа автоколлиматора вычисляет линейное отклонение прямолинейности методом интегрирования и строит итоговый график.
- Аналогично измеряют плоскостность — по сетке точек в двух и более сечениях стола, и перпендикулярность — сравнивая графики по двум осям.
Результат оформляют протоколом с указанием максимального отклонения на всей длине хода и сравнивают с допуском из паспорта станка или ГОСТ на приёмку металлорежущего оборудования. Если отклонение превышает норму, дальнейшие шаги — шабрение направляющих, регулировка клиньев или обращение к сервисной службе для комплексной проверки и повышения точности станка.
Служат для постоянного контроля линейного положения оси в процессе работы станка — в отличие от автоколлиматора, который применяется точечно, при поверке или ремонте.
Типичные ошибки при измерениях
Даже исправный прибор даёт неверный результат при нарушении методики. Наиболее частые ошибки:
- Измерение без стабилизации температуры — тепловое расширение станины и оснастки за время прогрева цеха способно исказить показания сильнее, чем реальный износ направляющих.
- Вибрации от соседнего оборудования — автоколлиматор чувствителен к микроколебаниям основания, измерения на работающем производстве без виброразвязки дают разброс результатов.
- Загрязнённая или поцарапанная поверхность зеркала-рефлектора — приводит к рассеянию луча и ложным пикам на графике.
- Неправильно выбранный шаг контрольных точек — слишком крупный шаг маскирует локальные дефекты направляющей, слишком мелкий неоправданно увеличивает время измерения.
- Игнорирование поверки самого прибора — автоколлиматор, как и любое средство измерения, требует периодической калибровки, иначе результат теряет метрологическую достоверность.
Ещё одна распространённая ошибка — попытка списать волнистость поверхности на геометрию направляющих без предварительной проверки других узлов. Прежде чем заказывать автоколлиматорную поверку, стоит исключить более простые причины: посмотрите статью про ошибки позиционирования ЧПУ и брак при обработке — часто источник проблемы находится в системе управления, а не в механике станины.
FAQ: частые вопросы
Чем автоколлиматор отличается от электронного уровня?
Электронный уровень измеряет наклон относительно земной поверхности и подходит для первичной установки станка на фундамент. Автоколлиматор измеряет относительный угол между двумя точками направляющей независимо от общего наклона, что позволяет строить точный график прямолинейности по всей длине хода.
Можно ли обойтись без автоколлиматора и проверить геометрию ballbar-тестом?
Ballbar-система хорошо выявляет люфты, ошибки круговой интерполяции и грубую непараллельность осей, но не даёт детальной карты прямолинейности и плоскостности направляющих. Для приёмочного контроля и после шабрения направляющих автоколлиматор остаётся точнее.
Как часто нужно поверять сам автоколлиматор?
Периодичность калибровки прибора определяется его паспортом и требованиями метрологической службы предприятия, обычно раз в год или два. Без действующей поверки результаты измерений не имеют метрологической силы при оформлении актов приёмки.
Нужен ли автоколлиматор для планового ТО обычного фрезерного станка?
Нет, для рутинного технического обслуживания достаточно контроля люфтов, состояния ШВП и датчиков позиционирования. Автоколлиматорную поверку заказывают точечно — при приёмке, ремонте направляющих или необъяснимом браке по геометрии.
Влияет ли температура цеха на результаты измерений?
Да, существенно. Перед измерением станок и прибор выдерживают в цеховых условиях до стабилизации температуры, иначе тепловое расширение станины исказит показания сильнее, чем реальный износ направляющих.
Заключение
Автоколлиматор закрывает узкую, но важную нишу метрологического контроля станков с ЧПУ — угловые отклонения направляющих, плоскостность и перпендикулярность осей, которые не видны ни лазерному интерферометру, ни ballbar-системе. Использовать его стоит целенаправленно: при приёмке оборудования, после ремонта направляющих или при систематическом браке, не объяснимом другими причинами.
Если требуется определить, что именно вызывает потерю точности на конкретном станке — геометрия станины, износ ШВП или проблема в контуре ЧПУ, — специалисты ООО «Эффективное производство» проведут комплексную диагностику с применением автоколлиматора, лазерного интерферометра и ballbar-теста и подберут необходимые измерительные комплектующие под задачу.
Связанные материалы
Читайте также